Résumé de l'article : Moulage par injection de connecteursest un processus de fabrication critique pour produire des boîtiers en plastique précis et durables et des composants isolants utilisés dans les connecteurs électroniques. De la sélection des matériaux et de l'ingénierie des moules à l'inspection dimensionnelle et à la cohérence de la production, chaque étape influence les performances du connecteur.Qirense spécialise dans les solutions de moulage de connecteurs de précision, offrant des outils personnalisés, un usinage de précision et un support de fabrication pour les applications dans l'électronique automobile, les appareils électroménagers, les équipements industriels et autres produits électroniques. Comprendre le processus aide les concepteurs de produits et les équipes d'achat à prendre des décisions éclairées concernant la qualité, les coûts et la fiabilité de la production à long terme.
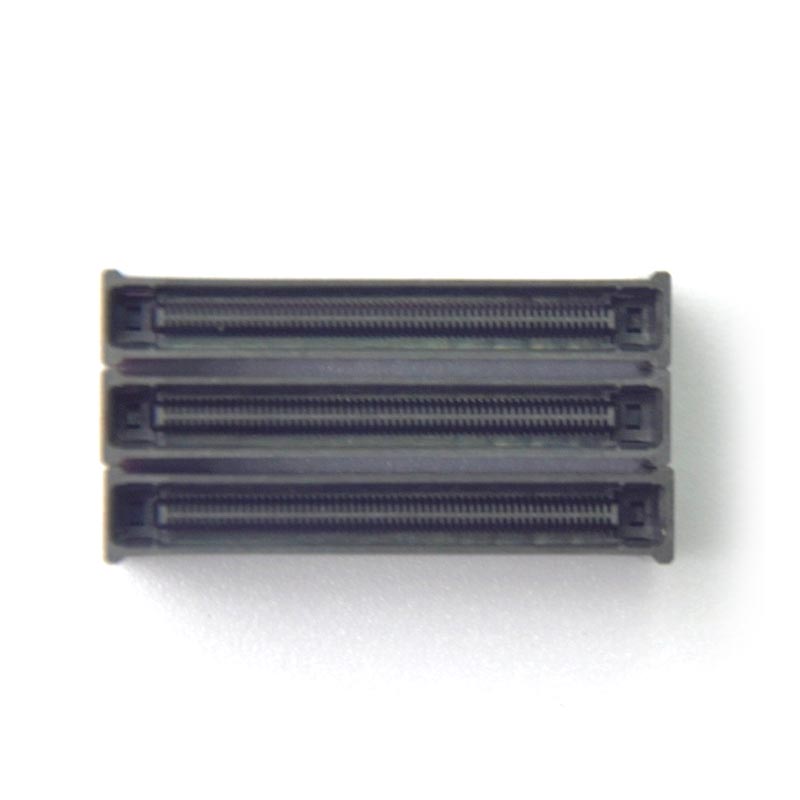
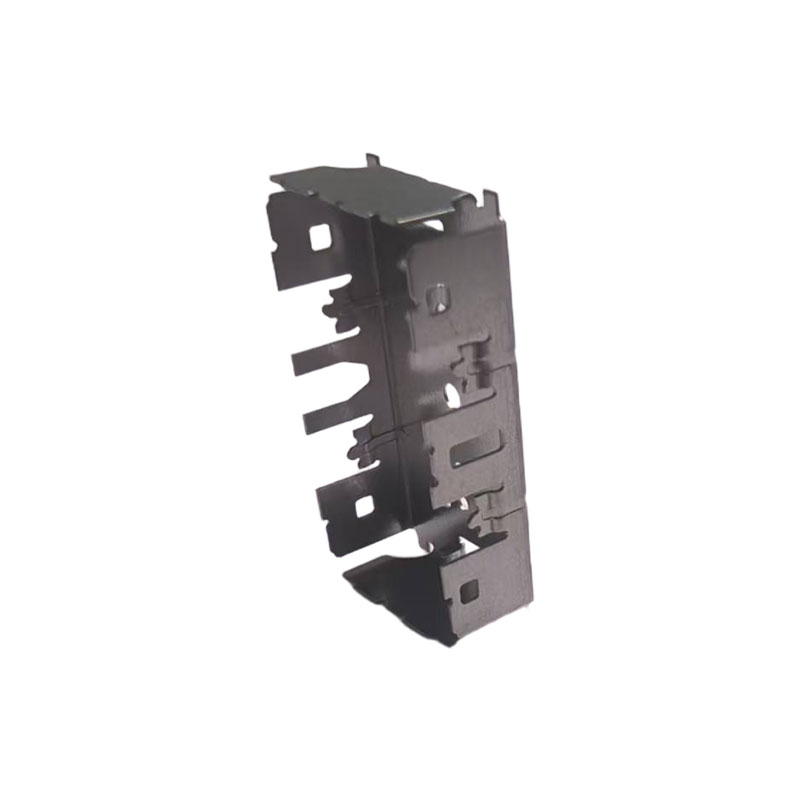
Le moulage par injection de connecteurs est un processus de fabrication dans lequel un matériau thermoplastique fondu est injecté dans une cavité de moule conçue avec précision, refroidi et éjecté pour créer un composant fini. Il est largement utilisé pour fabriquer des boîtiers en plastique, des supports de bornes, des structures isolantes, des coques de protection et d'autres pièces nécessaires aux connecteurs électriques et électroniques.
Contrairement à de nombreux composants en plastique à usage général, les pièces de connecteur contiennent souvent de petites ouvertures, des parois minces, des fonctions de verrouillage complexes et des positions de bornes rapprochées. Ces fonctionnalités doivent fonctionner avec des contacts métalliques et des composants d'accouplement. Même un petit écart dimensionnel peut affecter l’assemblage, la force d’insertion, l’alignement des bornes ou la fiabilité de la connexion électrique.
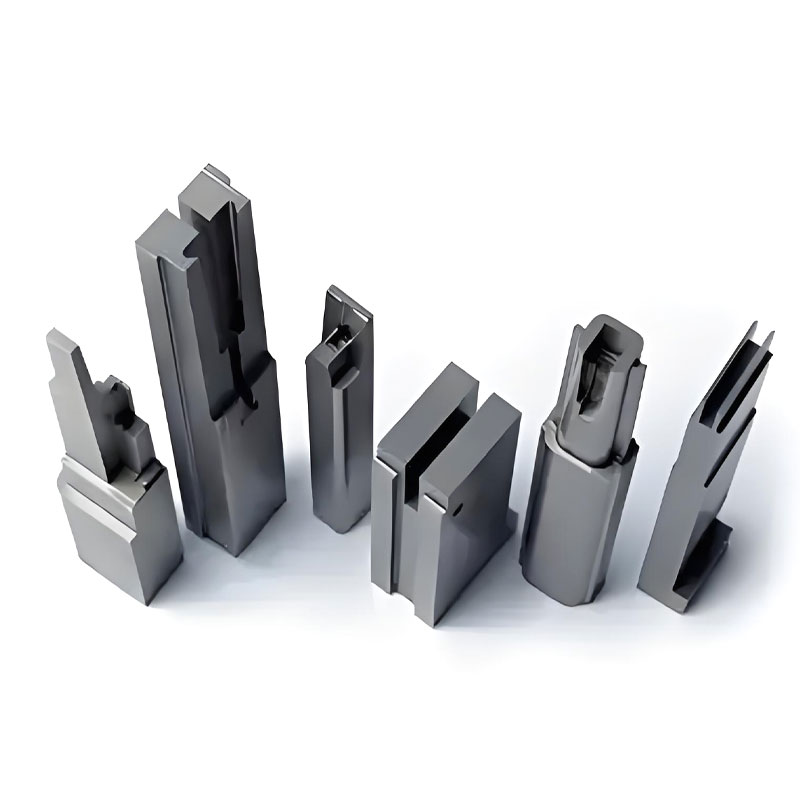
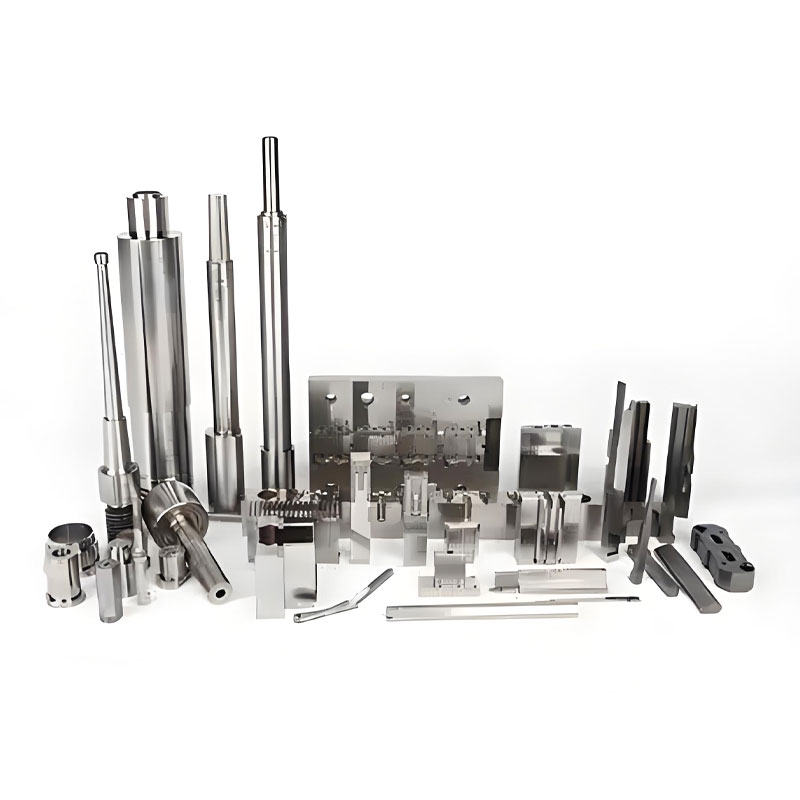
Pour cette raison, le succès du moulage des connecteurs dépend d’une ingénierie coordonnée des matériaux, de la conception du moule, des paramètres de la machine et des procédures d’inspection. Qiren fournit des solutions de moulage par injection de connecteurs de précision aux clients recherchant des composants et des outils en plastique personnalisés pour des applications exigeantes.
Les applications typiques incluent :
La précision est fondamentale pour les performances du connecteur car le boîtier moulé établit la position et le support des contacts conducteurs. Ses dimensions influencent la façon dont les composants s'emboîtent, la façon dont les bornes restent sécurisées et la façon dont le connecteur fonctionne lors d'une utilisation répétée.
Plusieurs facteurs rendent le moulage de connecteurs de précision plus exigeant que de nombreuses applications conventionnelles de moulage de plastique.
Le pas des bornes, les dimensions de la cavité, les structures de verrouillage et les surfaces de contact doivent être conformes aux dessins techniques approuvés. Les tolérances doivent être établies en fonction des exigences fonctionnelles de chaque composant plutôt que d'appliquer une tolérance inutilement stricte à chaque élément.
Le boîtier en plastique doit fournir une isolation adaptée à l'environnement d'exploitation prévu. Le choix des matériaux, l'épaisseur de paroi, la ligne de fuite, le dégagement et la présence de vides ou de contamination peuvent affecter la sécurité électrique. Les exigences doivent être évaluées par rapport aux normes de produits et aux conditions de fonctionnement applicables.
Les boîtiers de connecteurs peuvent subir des forces d'insertion, des vibrations, des changements de température et des cycles d'accouplement répétés. Le composant moulé doit conserver sa forme et supporter les bornes sans fissuration, déformation excessive ou perte de rétention.
Un prototype réussi n’est que le point de départ. Les fabricants doivent maintenir des dimensions et des performances fonctionnelles reproductibles dans tous les lots de production, cavités de moule et lots de matériaux. Un traitement stable réduit les rebuts, les reprises et les interruptions d’assemblage évitables.
La sélection des matériaux affecte la moulabilité, le retrait, la résistance à la chaleur, les performances d'isolation, la résistance mécanique, la sensibilité à l'humidité et le coût du composant final. La meilleure résine dépend de la conception du connecteur et de l'environnement d'exploitation.
| Matériel | Caractéristiques clés | Applications potentielles | Considérations de sélection |
|---|---|---|---|
| PBT | Bonne stabilité dimensionnelle et isolation électrique | Boîtiers électriques et connecteurs d'appareils | Évaluez l’exposition à la chaleur, le retrait et les conditions d’humidité. |
| PA (nylon) | Bonne résistance mécanique et ténacité | Connecteurs automobiles et industriels | Tenez compte de l’absorption d’humidité et de son effet sur les dimensions. |
| PCL | Faible potentiel de déformation et adéquation aux conceptions à pas fin | Connecteurs électroniques compacts et haute densité | Nécessite un contrôle minutieux du flux de matériaux et des conditions de moulage. |
| PPS | Capacité à haute température et résistance chimique | Applications électriques et industrielles spécialisées | Évaluez les exigences de traitement, le coût et la conception mécanique. |
| Résine renforcée de fibres de verre | Rigidité améliorée et retrait directionnel réduit dans des formulations adaptées | Boîtiers de connecteurs structurels | L'orientation des fibres peut influencer le gauchissement et la précision dimensionnelle. |
Ces matériaux ne sont pas interchangeables. Les ingénieurs doivent examiner la qualité de la résine, la température de fonctionnement, les exigences en matière d'ignifugation, les propriétés diélectriques, l'exposition aux produits chimiques et les exigences réglementaires applicables avant de finaliser une spécification.
Pour des conseils supplémentaires, explorez les solutions de moulage par injection de connecteurs de Qiren et les capacités de fabrication de moules de précision associées.
Un projet de moulage par injection de connecteurs fiable suit un flux de travail structuré. La séquence peut varier en fonction de la géométrie des composants, des exigences des plaquettes, du volume de production et des critères d'inspection, mais les étapes essentielles restent similaires.
Pour les connecteurs contenant des bornes métalliques, le positionnement et la rétention des inserts nécessitent une attention particulière. Le chargement ou l'assemblage automatisé des inserts peut être approprié pour les programmes à volume plus élevé, à condition que l'équipement puisse maintenir systématiquement l'alignement des composants.
Les décisions de conception prises avant le début de l’outillage peuvent éviter des modifications coûteuses ultérieurement. Un examen de la conception en vue de la fabricabilité doit prendre en compte la manière dont le composant se remplira, refroidira, s'éjectera, s'assemblera et fonctionnera dans son application finale.
Lorsque cela est possible, une épaisseur de paroi relativement uniforme contribue à favoriser un remplissage et un refroidissement constants. Des transitions d'épaisseur brusques peuvent contribuer à l'apparition de marques d'enfoncement, de contraintes internes ou de déformations. Les nervures et les bossages doivent être conçus pour fournir la résistance requise sans créer de sections inutilement épaisses.
Le placement des portes affecte les modèles de remplissage, l'emplacement des lignes de soudure, la garniture et l'apparence de la surface. Dans les boîtiers de connecteurs, la porte doit être positionnée en tenant compte des surfaces de contact critiques, des poches de bornes et des zones soumises à des contraintes mécaniques.
Des angles de dépouille appropriés et des systèmes d'éjection bien conçus aident à libérer les pièces moulées sans endommager les éléments délicats. La dépouille requise dépend de la résine, de la texture de la surface, de la géométrie de la pièce et des exigences dimensionnelles.
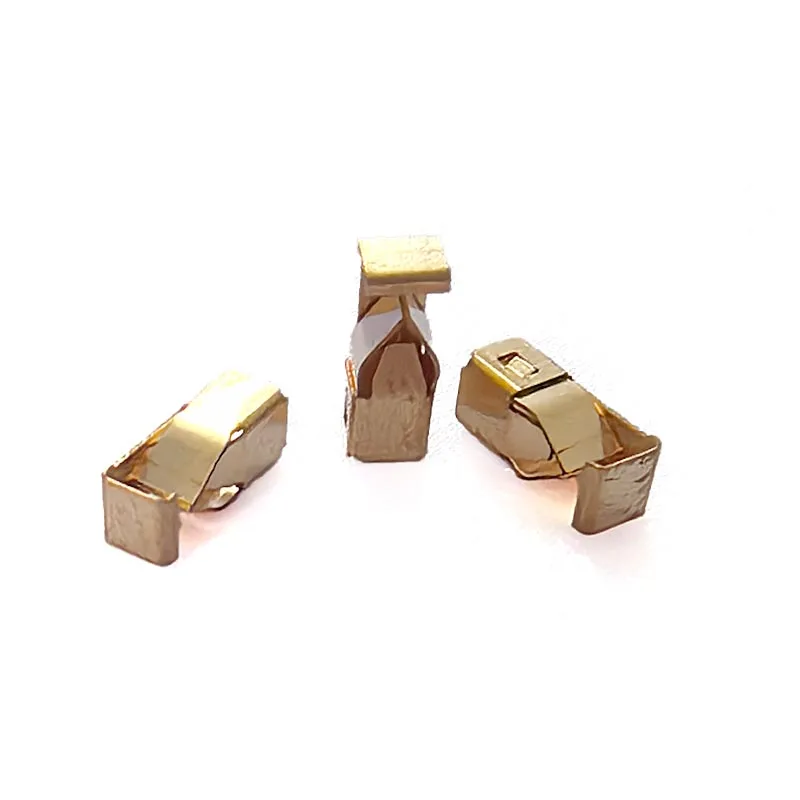
Pour les connecteurs moulés par insert, les bornes métalliques doivent rester dans les positions spécifiées pendant toute l'injection et le refroidissement. Le support du moule, la précision du chargement des inserts, le débit de résine et la dilatation thermique influencent tous la relation finale entre le boîtier en plastique et les composants métalliques.
Les pratiques de conception utiles comprennent :
Le contrôle qualité pour le moulage par injection de connecteurs doit porter à la fois sur l’apparence du composant moulé et sur ses performances fonctionnelles. Une pièce peut sembler acceptable tout en présentant un désalignement terminal, une dérive dimensionnelle ou une rétention mécanique insuffisante.
Un plan d’inspection pratique peut comprendre les contrôles suivants :
Les défauts courants et leurs causes potentielles comprennent :
| Défaut | Cause possible | Approche corrective |
|---|---|---|
| Éclair | Espaces de séparation, pression excessive ou usure du moule | Inspectez l’état de l’outillage et optimisez les paramètres de traitement. |
| Plans courts | Remplissage insuffisant, débit restreint ou ventilation inadéquate | Examinez les paramètres de conception, de ventilation et de remplissage des portes. |
| Déformation | Refroidissement irrégulier, orientation du matériau ou retrait différentiel | Améliorez l’équilibre du refroidissement et examinez la géométrie et la sélection des matériaux. |
| Marques d'évier | Sections épaisses ou emballage et refroidissement insuffisants | Optimisez la géométrie des murs et les conditions de compactage. |
| Désalignement des bornes | Mouvement d'insert, variation d'outillage ou chargement incohérent | Améliorez l’emplacement, le support et la vérification dimensionnelle des inserts. |
Les limites d'acceptation et la fréquence des tests doivent être définies par les spécifications du produit, les exigences du client et le niveau de risque. Pour les applications critiques pour la sécurité ou à haute fiabilité, une validation supplémentaire peut être nécessaire.
Tous les connecteurs ne nécessitent pas le même investissement en outillage ou la même stratégie d'inspection. La comparaison suivante illustre comment les exigences des applications influencent l’approche de fabrication.
| Exigence | Connecteur standard | Connecteur de précision |
|---|---|---|
| Géométrie | Fonctionnalités relativement simples | Cavités à pas fin et détails complexes |
| Stratégie de tolérance | Basé sur les exigences de l'assemblée générale | Les fonctionnalités critiques bénéficient de limites plus strictes basées sur les fonctions. |
| Outillage | Configuration de moule conventionnelle, le cas échéant | Contrôle plus exigeant de la cavité, du refroidissement, de la ventilation et de l'alignement |
| Inspection | Contrôles visuels et dimensionnels | Métrologie détaillée et vérification fonctionnelle supplémentaire |
| Risque de processus | Principalement lié au remplissage et aux dimensions générales | Peut inclure la position des bornes, l'ajustement, le gauchissement et la rétention |
La distinction n’est pas simplement une question de taille du produit. Un petit connecteur peut nécessiter un outillage très sophistiqué s'il contient des bornes étroitement espacées ou s'il doit maintenir un alignement précis avec un circuit imprimé. Les exigences techniques devraient déterminer le processus plutôt que des hypothèses basées uniquement sur l’apparence.
Choisir un fournisseur signifie évaluer sa capacité à transformer les exigences techniques en résultats de production reproductibles. Un devis compétitif est important, mais la qualité de l'outillage, la stabilité des processus, la communication et l'assistance technique affectent également le coût total de possession.
Lors de l'évaluation d'un fabricant de moulage par injection de connecteurs, posez-vous les questions suivantes :
Qiren Electronics se concentre sur les moules de connecteurs en plastique de précision et les solutions de moulage par injection personnalisées. Selon ses informations sur les produits, l'entreprise met en avant une capacité de tolérance nominale de ± 0,01 mm, un taux d'élasticité rapporté allant jusqu'à 99,2 %, un acier pour moules allemand, une analyse du flux de moule et une gestion d'atelier intégrée au MES. Ces chiffres doivent être confirmés par rapport à la géométrie spécifique de la pièce, au matériau, à la méthode de mesure et aux conditions de production lors de l'évaluation du projet.
Qiren décrit également la prise en charge de l'optimisation et des mises à niveau des moules au cours de la première année d'utilisation des moules. Les acheteurs peuvent discuter de ces capacités ainsi que des exigences relatives à leurs propres conceptions de connecteurs plutôt que de se fier uniquement aux spécifications générales.
Pour obtenir des informations connexes sur la fabrication, visitez la page produit de moulage par injection de connecteurs ou explorez le site Web de fabrication de moules et de composants de précision de Qiren.
Il est utilisé pour fabriquer des boîtiers de connecteurs en plastique, des corps isolants, des supports de bornes, des coques de protection et d'autres composants nécessitant une géométrie précise et une production reproductible. Les applications typiques incluent l'électronique automobile, les appareils électroménagers, l'automatisation industrielle et les appareils électroniques grand public.
Il n’existe pas de matériau idéal pour chaque connecteur. Le PBT et le nylon sont des choix courants pour de nombreuses applications électriques et mécaniques, tandis que le LCP et le PPS peuvent convenir à des conceptions présentant des exigences dimensionnelles ou thermiques exigeantes. La sélection finale dépend de l'environnement d'exploitation du connecteur, des spécifications électriques, des charges mécaniques et des objectifs de coût.
Les tolérances réalisables dépendent de la géométrie de la pièce, du comportement de la résine, de la construction du moule, de la stabilité du processus et des méthodes de mesure. Qiren répertorie une capacité de tolérance nominale de ±0,01 mm pour son offre de moulage de précision. Les acheteurs doivent confirmer si cette tolérance est réalisable pour chaque caractéristique critique de leur conception spécifique.
Les causes courantes incluent une manipulation inappropriée des matériaux, une mauvaise ventilation, des paramètres de traitement incorrects, un refroidissement inégal, l'usure du moule et un positionnement imprécis des inserts. Une revue de conception structurée, une fenêtre de processus contrôlée et un plan d'inspection basé sur les risques peuvent aider à identifier et à réduire ces problèmes.
Oui. Le moulage par insertion peut encapsuler ou supporter des bornes métalliques dans un boîtier de connecteur en plastique. Le processus nécessite un positionnement approprié des inserts, un support de moule, une compatibilité des matériaux et une vérification de l'alignement et de la rétention des bornes.
Oui. Le moulage par injection est bien adapté à une production reproductible et à grand volume lorsque l'outillage, les conditions de cycle, la manipulation des matériaux et l'inspection sont correctement contrôlés. Des moules multi-empreintes et une automatisation appropriée peuvent améliorer le rendement, bien que leur adéquation dépende de la complexité et de la demande du produit.
Fournissez le dessin technique 2D, le fichier CAO 3D, les exigences prévues en matière de résine ou de matériau, les tolérances critiques, la demande annuelle, l'environnement de service attendu et toute spécification fonctionnelle ou réglementaire. Précisez également si vous avez besoin d'une fabrication de moules, de pièces moulées, de moulage par insert ou d'une solution combinée.
Le moulage par injection de connecteurs combine un outillage de précision, une sélection de matériaux appropriée, un traitement contrôlé et une vérification de la qualité spécifique à l'application. Chaque décision affecte la précision d'ajustement d'un connecteur, la fiabilité avec laquelle il prend en charge les contacts électriques et la cohérence avec laquelle il peut être fabriqué au fil du temps. En identifiant tôt les dimensions critiques et en établissant des exigences d'inspection claires, les développeurs de produits peuvent réduire les défauts évitables et prendre des décisions d'approvisionnement plus éclairées.
Qiren propose une fabrication de moules de connecteurs de précision et des solutions de moulage personnalisées pour les applications électroniques, automobiles, électroménagers et industrielles. Si vous développez un nouveau connecteur ou améliorez un processus de production existant,Contactez-nouspour discuter de vos dessins, des exigences en matière de matériaux, des spécifications d'outillage et des objectifs de production. Travaillez avec Qiren pour évaluer une solution de fabrication pratique adaptée aux besoins de précision, de qualité et de livraison de votre projet.